

Jika sasaran anda ialah geotekstil tebuk jarum 500 g/m², garis terikat terma yang dibina untuk gumpalan 80 g/m² tidak akan menjadikannya secara ekonomi. Pilih proses pengeluaran fabrik bukan tenunan daripada produk siap ke belakang: jenis gentian, berat, lebar, kaedah ikatan, kelajuan dan toleransi kualiti. Membandingkan harga mesin dahulu adalah kesilapan biasa. Urutan yang lebih selamat ialah: tentukan spesifikasi fabrik, padankan laluan proses, saiz garisan, kemudian minta sebut harga.
Panduan ini merangkumi laluan penebuk jarum, ikatan haba, udara dan ikatan spun. Ia menunjukkan di mana kos dan risiko biasanya muncul. Jika anda sudah mengetahui penggunaan akhir anda, mulakan dengan jadual perbandingan.
Mulakan Dengan Spesifikasi Fabrik Selesai
Tulis enam nombor: jenis gentian, nisbah adunan, berat sasaran (g/m²), lebar (mm), kelajuan garis (m/min), dan kaedah ikatan. Tambah toleransi kritikal: ketebalan, kekuatan tegangan dalam mesin dan arah silang, pemanjangan, kebolehtelapan udara dan pengecutan. Geotekstil boleh menerima 10% variasi berat; lap perubatan atau trim automotif mungkin tidak.
Kesimpulan: pilih proses yang memenuhi spesifikasi kritikal yang paling ketat. Jika tegangan rentas arah adalah kritikal, lapping silang dan ketumpatan jarum lebih penting daripada kelajuan maksimum. Jika kelembutan dan pukal adalah kritikal, ikatan haba mungkin mengalahkan jarum yang berat.
Bandingkan Laluan Proses Bukan Tenunan Utama
Gunakan jadual ini untuk menghapuskan laluan yang tidak dapat mencapai produk anda. Ia adalah penapis, bukan petikan mesin.
| Laluan proses | Gentian biasa | Pembentukan web | Kaedah ikatan | Produk biasa | Had utama |
|---|---|---|---|---|---|
| Penebuk jarum berkard | PET, PP, bulu, jut, gentian kitar semula | Carding dan cross lapping | Penebuk jarum mekanikal | Geotekstil, felt, sandaran permaidani, trim automotif, kain pembersih | Penjahitan berat boleh mengurangkan kelembutan dan kebolehtelapan udara |
| Ikatan terma | PET/PP dwikomponen, gentian campuran | Carding dan cross lapping | Ketuhar udara panas atau kalendar | Wadding, padding, penebat, lapisan kebersihan | Gentian mesti mengandungi komponen pengikat haba |
| Airlaid | Pulpa, gentian pendek, sisa kitar semula | Pembentukan udara | Lateks, haba atau tebuk jarum | Terasa sisa, pad penyerap, penapisan | Kawalan aliran udara dan habuk menambah kerumitan |
| Spunbond atau meltblown | Cip polimer, terutamanya PP | Penyemperitan langsung | Kalender haba atau ikatan diri | Fabrik perubatan, kebersihan, penapisan | Pergantungan gred polimer dan kemasukan modal yang tinggi |
Jika produk anda tahan lasak untuk jalan raya, perabot atau kereta, tusukan jarum biasanya merupakan laluan pertama untuk diperiksa. Jika produk anda adalah gumpalan lembut untuk peralatan tempat tidur atau pakaian, ikatan terma patut dilihat dengan teliti. Jika anda memproses gentian kitar semula atau sisa, airlaid mungkin mengurangkan permintaan panjang gentian, tetapi ia memerlukan kawalan habuk dan aliran udara yang kuat.
Padankan Penyediaan Gentian dengan Proses
Pilihan gentian menentukan perkara yang mesti dilakukan oleh talian sebelum pembentukan web. Gentian ruji yang panjang memerlukan pembukaan dan pengadunan yang lembut untuk mengelakkan patah. Gentian pendek dan kitar semula memerlukan pembukaan yang lebih agresif. Jika nisbah adunan berbeza lebih daripada 2-3%, berat dan kekuatan hanyut. Penyediaan gentian menetapkan kestabilan keseluruhan proses.
Pengisar ruang besar mencampurkan pelbagai gentian dalam kelompok; mesin pembancuh gentian melicinkan nisbah sebelum kad. Untuk latar belakang, baca panduan ini ke mesin pengisar ruang besar bukan tenunan .
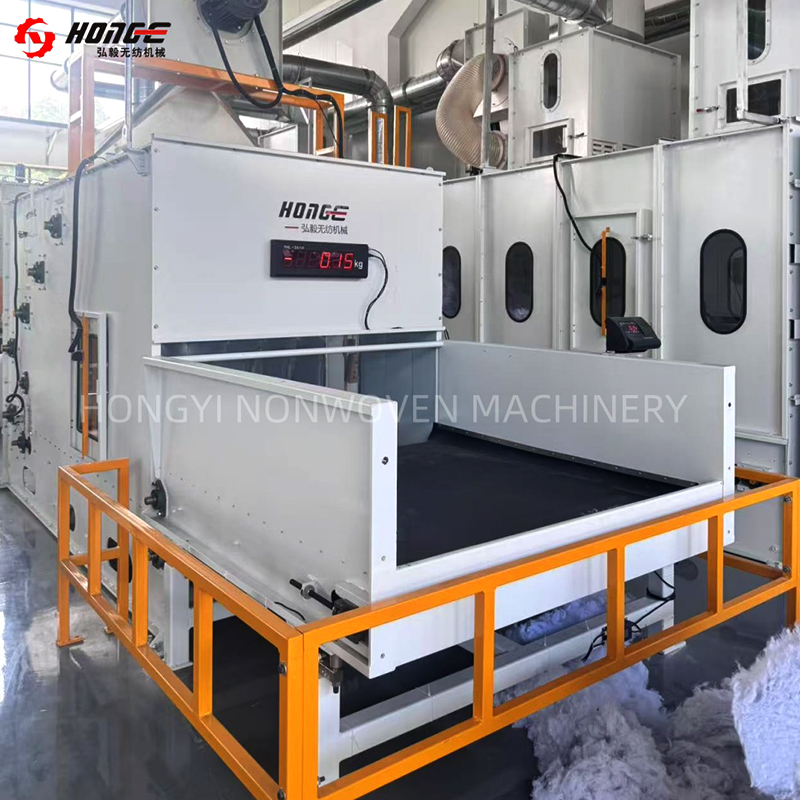 Mesin Pembancuh Gentian HYHM untuk Pembukaan dan Pengadunan Bukan Tenunan Ia pra-membuka gentian baled dan menimbangnya secara proporsional sebelum dikard, membantu nisbah adunan lancar selepas pengadunan ruang. Lihat Produk →
Minta pembekal mencuba campuran bale sebenar anda, bukan sampel gentian dara standard. Pengedaran panjang gentian, kelembapan dan gelagat perubahan kemasan minyak.
Pilih Pembentukan Web dan Ikatan Bersama
Carding menghasilkan web nipis dengan gentian kebanyakannya sejajar ke arah mesin. Cross lapping melipat web untuk membina berat dan kekuatan rentas arah. Penusukan jarum menjerat gentian secara mekanikal. Ketumpatan jarum yang lebih tinggi meningkatkan kekuatan tetapi biasanya merendahkan kebolehtelapan dan kelembutan udara. Baki yang betul datang daripada matriks percubaan.
Untuk garis tebuk jarum, kawal berat web setiap lapisan, bilangan pusingan dan kekerapan tebukan. Kawalan pusingan yang lemah menghasilkan jalur tebal dan nipis yang menjadi titik lemah. Untuk talian terikat haba, suhu ketuhar, halaju udara dan masa tinggal mengawal ikatan.
 HYPW Cross Lapper untuk Pembentukan Web Bukan Tenunan Sekata Ia melipat dan meletakkan web berkard secara sama rata untuk menyasarkan berat dan ketebalan sebelum tebukan jarum atau ikatan terma, menyokong kawalan pusingan seragam. Lihat Produk →
Minta tetingkap proses, bukan satu tetapan. Contohnya, 200-600 g/m² pada 2-8 m/min dengan 80-250 tumbukan/cm². Tingkap sempit bermakna kurang fleksibiliti; tetingkap yang luas memerlukan pemeriksaan kualiti di kedua-dua hujungnya.
Tetapkan Kapasiti, Lebar dan Kelajuan Sebelum Harga
Kapasiti bukan kelajuan talian sahaja. Gunakan formula kasar ini:
- Keluaran tahunan (kg) = berat (g/m²) × lebar (m) × kelajuan (m/min) × 60 × waktu operasi × kecekapan.
- Bahagikan gram dengan 1,000 untuk mendapatkan kilogram.
- Gunakan kecekapan 70-85% untuk baris baharu, bukan maksimum teori.
Untuk 1,200 tan setahun 300 g/m² dirasai pada lebar 2.5 m, 6,000 jam pada kecekapan 80% memerlukan kira-kira 5.6 m/min. Mesin yang mencapai kelajuan hanya pada fabrik ringan tidak akan memenuhi sasaran pada fabrik berat. Lebar juga penting: jika produk akhir memerlukan 3.2 m selepas pengecutan, garisan 2.5 m tidak boleh dihantar.
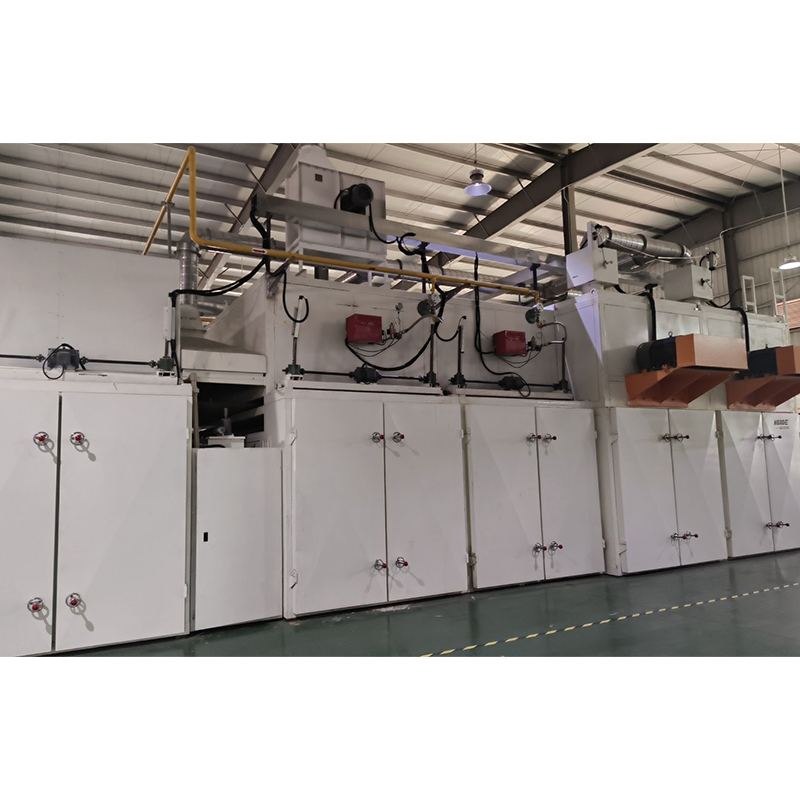 Ketuhar Fabrik Bukan Tenunan HYHX untuk Ikatan Terma dan Tetapan Haba Secara terma mengikat jaring bersilang melalui penembusan udara panas, menghasilkan gumpalan ikatan haba yang tebal; lebar kerja sehingga 5000 mm dan tetapan haba sehingga 220°C. Lihat Produk →
Sisa trim dan kualiti tepi tergolong dalam pengiraan. Pemotongan pra-tepi dan penggulungan yang boleh dipercayai boleh memulihkan sedikit kehilangan, terutamanya pada kain yang tebal.
Semak Kawalan Kualiti dan Ujian Penerimaan
Bersetuju tentang ujian penerimaan sebelum menandatangani. Untuk fabrik penebuk jarum, berat ujian, ketebalan, kekuatan tegangan dalam kedua-dua arah, pemanjangan, dan kebolehtelapan udara. Untuk fabrik terikat terma, tambahkan pengecutan, penyimpangan dan keseragaman permukaan. Untuk bahan buangan dirasa, periksa variasi ketumpatan dan habuk.
Gunakan pelan persampelan, bukan satu sampel akhir. Ambil tiga sampel setiap syif untuk 72 jam pertama, kemudian satu sampel setiap syif selepas pengeluaran stabil. Jika kontrak menyatakan berat ±5%, tanya bagaimana garisan itu memegang sasaran itu apabila kelembapan gentian berubah.
Gunakan Semakan Kos Mudah
Harga belian hanyalah sebahagian daripada kos seumur hidup. Carta di bawah adalah ilustrasi, tetapi serat dan tenaga biasanya mendominasi. Buruh dan penyelenggaraan bergantung kepada automasi dan gaji tempatan.
Apabila membandingkan petikan, minta beban bersambung, permintaan udara termampat dan penggunaan alat ganti. Talian dengan tenaga yang lebih rendah bagi setiap kilogram mungkin berharga lebih awal dan kurang dalam tempoh tiga tahun. Minta juga skop automasi: dos automatik, kawalan ketegangan dan penyimpanan resipi mengurangkan pembaziran dan ralat operator.
Jalankan Percubaan Berskala Kecil Sebelum Komitmen Penuh
Percubaan adalah cara paling murah untuk mengurangkan risiko. Jalankan gentian anda, sasaran berat dan lebar pada kelajuan rendah, sederhana dan tinggi. Rekod tetapan dan keputusan ujian. Matlamatnya adalah untuk mencari tingkap yang stabil, bukan untuk membuktikan mesin boleh berjalan.
Keputusan biasa: kelajuan pertengahan memegang berat dan tegangan terbaik. Kelajuan tertinggi mungkin memberikan berat yang baik tetapi kekuatan rentas arah yang lemah. Kelajuan yang paling rendah mungkin menjerat web secara berlebihan. Gunakan data percubaan untuk menetapkan prestasi terjamin, bukan kelajuan maksimum dalam risalah.
Kesilapan Biasa Semasa Memilih Proses
- Memilih mengikut harga sebelum menentukan spesifikasi fabrik.
- Menggunakan data ujian gentian dara untuk projek gentian kitar semula.
- Mengabaikan kekuatan rentas arah apabila tegangan seimbang diperlukan.
- Menerima satu nombor kelajuan tanpa berat dan lebar.
- Melupakan tenaga, udara termampat dan alat ganti dalam kos seumur hidup.
- Meninggalkan ujian penerimaan daripada kontrak.
Soalan Lazim
Apakah proses pengeluaran bukan tenunan terbaik untuk kain felt?
Untuk merasa tahan lama, tusukan jarum berkard biasanya merupakan titik permulaan yang terbaik. Ia mengendalikan PET, bulu, jut, dan adunan kitar semula dan boleh mencapai berat yang berat. Ikatan terma adalah lebih baik apabila kelembutan dan bahan pukal lebih daripada kekuatan mekanikal.
Bagaimanakah saya memilih antara penebuk jarum dan ikatan haba?
Tanya sama ada gentian boleh diikat oleh haba dan sama ada produk memerlukan kekuatan tegangan tinggi atau loteng tinggi. Penebuk jarum memberikan kekuatan mekanikal dan ketahanan. Ikatan terma memberikan kelembutan dan ketebalan yang stabil tetapi memerlukan gentian pengikat haba.
Bolehkah satu baris menghasilkan beberapa produk bukan tenunan?
Ya, dalam had. Satu barisan boleh menjalankan pelbagai pemberat dan adunan jika kad, penyepit silang dan bahagian ikatan bersaiz untuk produk yang paling berat dan ringan. Uji tetingkap proses; jangan menganggapnya.
Apakah yang perlu saya sertakan dalam permintaan percubaan pembekal?
Sediakan jenis gentian, nisbah campuran, berat sasaran, lebar, tegangan dan pemanjangan yang diperlukan, dan aplikasi akhir. Minta keputusan ujian pada tiga kelajuan dan tetingkap proses bertulis.
Cara yang boleh dipercayai untuk memilih proses pengeluaran fabrik bukan tenunan ialah bermula dengan fabrik, menapis laluan proses, saiz garisan dengan matematik kapasiti sebenar dan sahkan dengan percubaan. Harga datang selepas langkah tersebut.
Untuk penebuk jarum, ikatan terma atau bahan buangan yang dirasa, bandingkan rantai peralatan penuh daripada pembukaan dan pengadunan kepada penggulungan dan pemotongan. Ketahui lebih lanjut tentang penyelesaian jentera bukan tenunan dan tentukan spesifikasi sebelum meminta sebut harga akhir.


