

Barisan geotekstil yang ditebuk jarum dalam kilang bersaiz sederhana mula menghasilkan gulungan dengan jalur terang dan gelap selepas pemberhentian penyelenggaraan rutin. Resipi tidak berubah, tetapan kad tidak disentuh, dan alat tenun jarum tidak menunjukkan kerosakan. Pengurus kilang mula-mula mengesyaki kad itu, tetapi kesalahan sebenar adalah 20 meter ke hulu: ruang pengadun dikosongkan lebih cepat daripada kitaran pelapisannya, jadi web sedang disuap oleh gentian segar dan sederhana. Ia mengambil masa peralihan penuh dan tiga gulung diturunkan untuk memulihkan output biasa.
Campuran gentian tidak muncul pada kain siap sebagai satu kecacatan. Ia muncul sebagai coretan kabur, ujian tegangan sempadan, perbezaan lorek dan penggunaan gentian ikatan mahal yang tidak dapat diramalkan. Penyelesaian bermula dengan memahami cara pengadunan berfungsi, cara mengukurnya dan pilihan peralatan yang benar-benar memperbaikinya. Itulah sebenarnya yang dilindungi oleh panduan ini, dengan pemeriksaan praktikal yang boleh anda gunakan pada talian anda sendiri.
Mengapa pencampuran gentian menentukan kualiti bukan tenunan
Keseragaman campuran gentian yang memasuki kad adalah peramal terkuat bagi keseragaman fabrik yang meninggalkan penggulung. Semua yang berlaku kemudian, carding, lapping, needling, atau ikatan haba, hanya boleh menyusun semula gentian yang diterima; tiada satu pun daripada langkah ini boleh membetulkan perkadaran yang salah.
Tiga akibat daripada pencampuran yang buruk muncul secara langsung dalam fabrik akhir:
- Konsistensi warna. Dalam bukan tenunan berwarna, gentian pembawa pigmen selalunya membentuk hanya 2 hingga 5 peratus daripada adunan. Peralihan satu mata peratusan sudah cukup untuk mencipta perbezaan rona yang boleh dilihat antara gulungan, terutamanya dalam warna terang dan pastel.
- Kualiti ikatan. Dalam gumpalan terikat haba, gentian poliester cair rendah mesti mencapai setiap bahagian web dalam perkadaran yang sama. Dos berlebihan tempatan menghasilkan bintik-bintik keras dan berkilat; dos terkurang tempatan meninggalkan kawasan yang runtuh semasa rawatan haba.
- Keseragaman mekanikal. Kekuatan tegangan, pemanjangan, dan ketumpatan permukaan semuanya mengikut nisbah campuran. Apabila campuran CV hanyut, keputusan ujian menjadi sukar untuk dipertahankan kepada pelanggan.
Inilah sebabnya mengapa pengurus baris berpengalaman menonton variasi nisbah campuran pada permulaan baris, bukan sahaja fabrik di penggulungan. Cara mudah untuk menggambarkan kesan setiap peringkat proses adalah untuk mengesan sisihan nisbah campuran daripada sasaran; carta di bawah menunjukkan contoh ilustrasi berdasarkan amalan kilang biasa.
Rajah 1. Bagaimana sisihan nisbah campuran mengecil melalui garisan (contoh ilustrasi; lebih rendah adalah lebih tepat)
Mencampur dan mengadun: dua istilah, satu matlamat
Dalam terminologi tekstil, pencampuran biasanya bermaksud menggabungkan gentian daripada jenis yang sama tetapi gred yang berbeza, contohnya dua staples poliester berbeza penafi, atau dua lot pengeluaran bahan mentah yang sama. Pengadunan bermaksud menggabungkan jenis gentian yang berbeza, seperti poliester dengan viscose, atau polipropilena dengan gentian ikatan cair rendah. Dalam kilang bukan tenunan, barisan melakukan kedua-duanya, selalunya dalam kereta api peralatan yang sama.
Perbezaannya bukan akademik. Ia mempengaruhi cara anda menyediakan laydown bale, peranti pemeteran yang anda perlukan, dan tahap kebolehulangan yang anda minta daripada pembekal jentera. Jika produk anda perlu memenuhi kandungan gentian cair rendah yang ketat, contohnya, keperluan ketepatan pengadunan akan menjadi lebih ketat berbanding jika anda hanya perlu purata dua gred polimer yang sama.
Jika jentera di sebalik langkah ini adalah baharu kepada anda, gambaran keseluruhan ini tentang bagaimana mesin pembancuh gentian berfungsi menerangkan urutan peralatan dalam bahasa biasa.
Cara pencampuran gentian berfungsi dalam garisan bukan tenunan biasa
Campuran gentian bermula di bale dan berakhir pada suapan kad. Lima peringkat terlibat, dan setiap satu mempunyai kesan yang boleh diukur pada keseragaman akhir. Urutan di bawah adalah tipikal untuk garis gentian staples yang menghasilkan bahan rasa yang ditumbuk jarum, gumpalan terikat terma atau produk berudara.
| pentas | Apa yang berlaku dalam peringkat ini | Kesan utama pada kualiti pencampuran |
|---|---|---|
| Pembukaan Bale | Bal yang termampat dipecahkan menjadi jumbai yang longgar tanpa kerosakan serat yang berlebihan. | Saiz jumbai yang konsisten menghalang rumpun besar daripada memasuki peringkat seterusnya. |
| Pembukaan pra-halus | Tufts dikurangkan lagi dan kekotoran berat boleh diasingkan. | Jumbai yang lebih kecil membolehkan pemeteran yang lebih tepat dan pengadunan yang lebih cepat. |
| Menimbang and metering | Setiap komponen disuap pada kadar terkawal oleh tali pinggang penimbang atau kuali penimbang. | Ketepatan nisbah campuran bergantung hampir sepenuhnya pada peringkat ini. |
| ruang pengadun | Gentian berlapis disimpan dan ditarik secara menegak untuk purata keluar variasi jangka pendek. | Purata masa melancarkan turun naik dari garisan pembukaan. |
| Menyampaikan dan memberi makan | Gentian yang dibuka dan dicampur diangkut ke kad atau bekas web pada ketumpatan yang stabil. | Ketumpatan suapan yang stabil melindungi kad daripada lonjakan dan kebuluran. |
Pada peringkat pembukaan halus, tahap pembukaan secara langsung menetapkan had apa yang boleh dicapai oleh pengisar. A Pembuka pra-halus HYKS lebih disukai apabila pembuka bale sahaja meninggalkan jumbai yang beratnya masih beberapa gram; pada baris moden, mengurangkan saiz jumbai pada ketika ini adalah salah satu peningkatan kualiti termurah yang boleh anda buat.
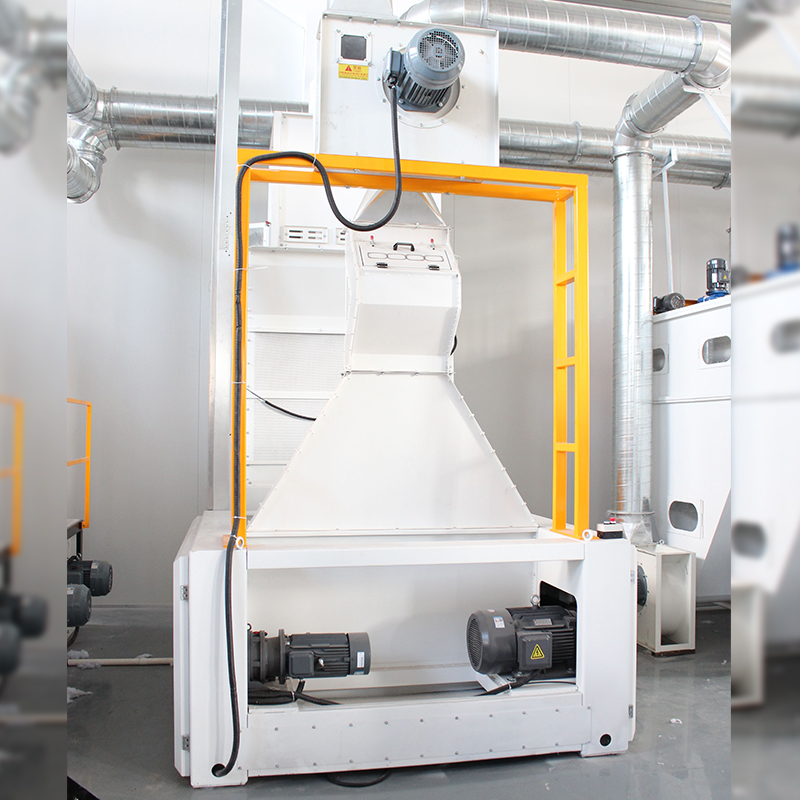 Pembekal & Borong Mesin Pembuka Pra & Halus | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. ialah pembekal & pengilang mesin pra pembuka & pembuka halus China. Modular, diperakui CE, ... Lihat Produk →
Pengisar itu sendiri boleh mengambil bentuk yang berbeza. Dalam garisan tebuk jarum dan garisan terikat haba, a pengisar ruang besar menyimpan gentian dalam lapisan menegak dan menariknya dari bahagian bawah dengan kekisi berduri atau dram. Potongan menegak membuat purata variasi yang berlaku semasa minit yang diambil untuk mengisi ruang. Ini adalah cara yang paling boleh dipercayai untuk menstabilkan adunan apabila resipi mengandungi satu komponen dominan.
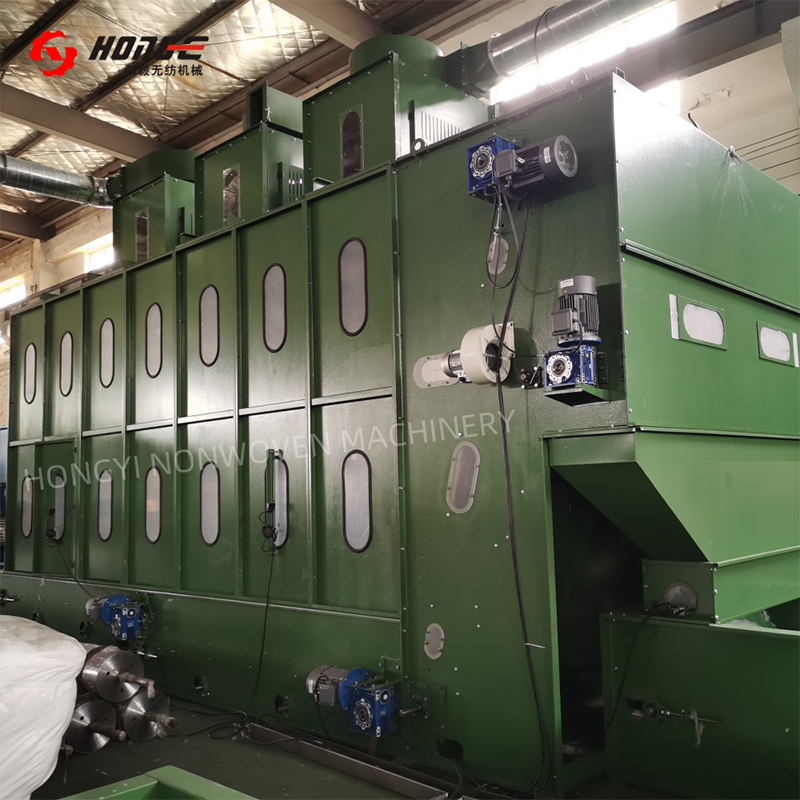 Pembekal Mesin Pengisar Ruang Besar Bukan Tenunan | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. ialah pembekal & pengilang mesin pengisar ruang besar bukan tenunan China. 15–37m³, pensijilan CE... Lihat Produk →
Bolehkah anda membuktikan campuran itu cukup baik?
Tahap pencampuran sentiasa diukur dengan variasi, bukan dengan purata. Satu garisan boleh mencapai nisbah campuran sasaran selama sejam dan masih menghasilkan fabrik yang tidak baik kerana adunan adalah betul secara purata tetapi tidak sekata dalam setiap tetingkap dua minit. Inilah sebabnya mengapa metrik utama ialah pekali variasi (CV) nisbah campuran, yang idealnya diukur pada panjang web pendek.
Dalam amalan, kilang menggunakan empat peringkat pemeriksaan:
| Kaedah | Apa yang diukur | Tahap penerimaan biasa |
|---|---|---|
| Pemeriksaan web visual | Garisan, bintik teduh, gumpalan | Tiada coretan atau agregat warna yang kelihatan di bawah pencahayaan standard |
| Bale laydown dan rekod timbangan | Ketepatan nisbah jangka panjang | Komponen utama dalam /-1.5% daripada sasaran setiap syif |
| Analisis campuran makmal | Kandungan serat sebenar mengikut berat | Dalam /-2% daripada resipi untuk setiap komponen |
| Penderia dalam talian (NIR, warna) | Variasi jangka pendek merentas web | CV 3% atau kurang daripada 100 m kain |
Apabila anda menilai barisan pencampuran baharu, minta pembekal data CV, bukan hanya angka kapasiti. Minta juga larian ujian yang menyerupai kes terburuk yang realistik, seperti menukar daripada warna gelap kepada warna terang, kerana kelakuan pembersihan pengisar adalah sama pentingnya dengan ketepatan keadaan mantapnya. Ini adalah perangkap perolehan biasa, dan ia lebih murah untuk ditemui semasa ujian penerimaan berbanding dalam pengeluaran.
Mengapa pencampuran masih gagal dalam pengeluaran
Malah garisan yang direka dengan baik kehilangan kualiti campuran. Pengalaman lapangan dalam tumbuhan bukan tenunan menunjukkan satu set kecil sebab yang boleh berulang. Bahagian anggaran setiap punca dalam kes penyelesaian masalah biasa ditunjukkan di bawah; peratusan adalah ilustrasi, berdasarkan pengedaran yang biasanya dilihat dalam rekod perkhidmatan dan bukannya pada standard yang diterbitkan.
- Pembukaan tidak mencukupi (35%)
- Menimbang errors (25%)
- Masa pengadunan yang singkat (20%)
- Peletakan bale yang buruk (12%)
- Binaan dan kehausan (8%)
- Pembukaan tidak mencukupi. Apabila pembukaan bale atau bukaan halus kebuluran pada daya pemprosesan yang tinggi, pengisar menerima jumbai yang terlalu besar, dan tiada pengisar boleh membuat campuran seragam daripada blok bangunan yang tidak rata.
- Menimbang and metering errors. Penimbang hanyut, pelongsor gentian terhalang dan penghantar pneumatik yang menekan gentian terhadap peranti pemeteran semuanya memesongkan isyarat berat. Ralat ini cenderung terputus-putus, yang menjadikannya lebih sukar untuk dikesan daripada offset yang berterusan.
- Masa pengadunan yang singkat. Operator meningkatkan daya tampung dan secara beransur-ansur mengurangkan kitaran pengisian ruang sehingga produk mula menunjukkan coretan. Penyelesaiannya adalah untuk mengekalkan masa tinggal yang diukur di dalam pengisar dalam tetingkap yang disyorkan pengeluar.
- Letak bale yang malang. Banyak gentian semulajadi berbeza dalam kehalusan, panjang dan kelembapan; jika pelan susun atur tidak menyebarkan perbezaan tersebut secara sama rata, variasi nisbah jangka pendek muncul.
- Membina dan memakai. Pengumpulan gentian di sudut saluran dan pada kekisi haus akhirnya terlepas sebagai slub, mewujudkan gumpalan tempatan dalam web.
Perkara yang perlu diperiksa sebelum anda membeli peralatan pencampuran
Peralatan pengadun jarang dibeli sebagai mesin tunggal; ia dibeli sebagai sebahagian daripada garisan, dan pilihan perlu dibuat terhadap keperluan fabrik akhir. Simpan perkara ini dalam senarai semak:
- Bilangan komponen dan julat nisbah. Garis dua komponen dengan nisbah yang stabil boleh menggunakan ruang mudah; garisan yang kerap menukar resipi memerlukan pemeteran yang lebih fleksibel dan pembersihan yang lebih cepat.
- Bentuk serat. Panjang staples, denier, crimp, dan ketumpatan pukal mengubah cara jumbai terbuka dan cara ia mengalir melalui saluran. Mesin yang sesuai dengan staple poliester 6-denier mungkin berkelakuan berbeza dengan gentian berketumpatan rendah loteng tinggi.
- Throughput. Isipadu pengisar mesti sepadan dengan kelajuan talian. Kebanyakan ruang campuran direka untuk 10 hingga 30 minit kediaman; jika pembekal sebut harga lebih sedikit, minta CV yang dijangkakan pada pemprosesan penuh.
- Automasi dan data. Tali pinggang penimbang, pemacu frekuensi dan resipi PLC menukarkan pengisar mekanikal kepada alat proses yang boleh diulang.
- Kebolehbersih. Masa perubahan warna bergantung pada permukaan dalaman yang licin, pintu pembersihan yang boleh diakses dan keupayaan untuk membersihkan ruang dengan cepat.
Untuk pencampuran berterusan dua atau tiga komponen, khusus mesin pembancuh gentian menggabungkan suapan penimbang atau isipadu dengan unsur pencampuran aktif, jadi adunan dihomogenkan apabila ia bergerak ke arah kad. Konfigurasi ini sesuai dengan garisan yang memerlukan gabungan yang stabil dalam jejak yang padat.
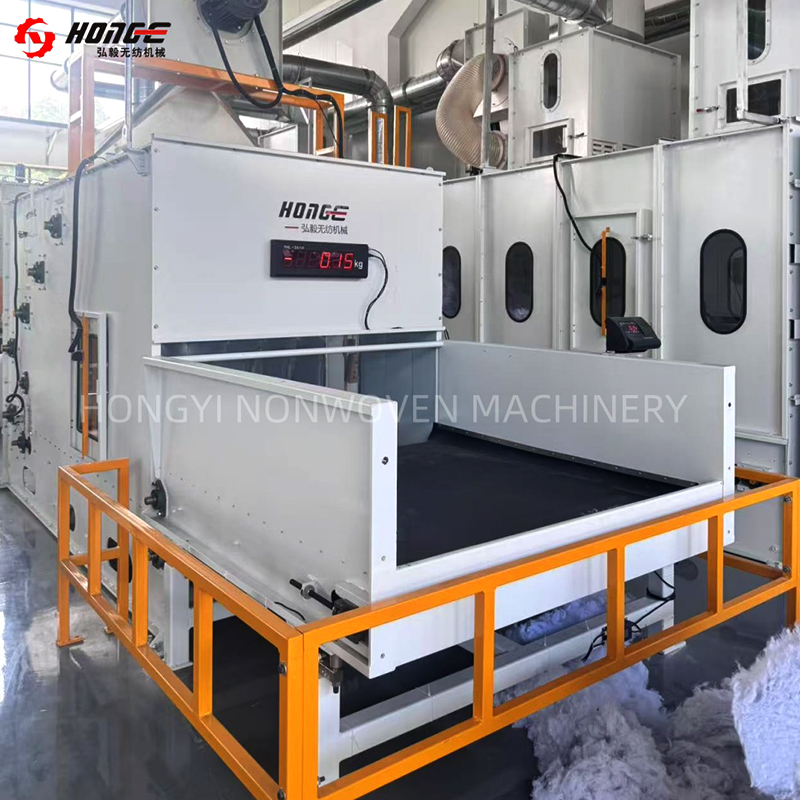 Pembekal & Pengeksport Mesin Fiber Blending | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. ialah pembekal & pengilang mesin pengadun gentian China. Penimbangan berkadar, pensijilan CE... Lihat Produk →
Di luar mesin itu sendiri, nilai pembekal. Pengilang yang mempunyai pengalaman mesin bukan tenunan lebih daripada 20 tahun dan pelbagai pemasangan di luar negara berkemungkinan besar menyokong anda dengan pengesyoran proses, talian rujukan dan alat ganti semasa pentauliahan. Minta pemasangan rujukan terdekat yang menjalankan produk yang serupa dengan anda, dan semak CV gabungan yang anda boleh jangkakan pada daya pemprosesan penuh.
Soalan lazim tentang pencampuran gentian
Apakah perbezaan antara mesin pembancuh gentian dan pengisar ruang besar?
Pengisar ruang besar berfungsi dalam kitaran seperti kelompok: ia membina lapisan menegak dan kemudian memotongnya, dengan purata variasi dalam tempoh beberapa minit. Mesin pembancuh gentian mengadun secara berterusan dalam satu laluan, menggunakan elemen pencampuran atau arus udara, dan biasanya diletakkan selepas bahagian timbang. Banyak baris menggunakan kedua-duanya: satu untuk purata, satu untuk homogenisasi akhir.
Berapa banyak masa tinggal dalam pengisar yang mencukupi?
Ia bergantung pada bilangan komponen dan CV yang boleh diterima, tetapi 10 hingga 30 minit adalah julat reka bentuk biasa untuk garisan bukan tenunan ruji. Jika ruang menyediakan kurang daripada 10 minit pada daya pemprosesan maksimum, uji campuran CV sebelum menerima reka bentuk.
Bolehkah gentian kitar semula dicampur dalam peralatan yang sama?
Ya, tetapi gentian kitar semula memerlukan pembukaan tambahan sebelum memasuki pengisar kerana ia terjerat dan mungkin mengandungi zarah keras. Pembuka prahalus di hulu mengurangkan risiko rumpun dan melindungi peranti pemeteran. Nisbah campuran kandungan kitar semula juga harus dipantau, kerana ketumpatan pukalnya berbeza-beza lebih daripada gentian dara.
Mengapa coretan muncul hanya selepas perubahan warna?
Sisa gentian dari resipi sebelumnya kekal di saluran, sudut ruang, dan pada permukaan kekisi. Semasa resipi seterusnya ia dikeluarkan secara beransur-ansur dan muncul sebagai coretan. Garisan yang sering menukar warna hendaklah direka bentuk dengan bahagian dalam saluran yang licin, ruang pembersihan cepat dan pintu pembersihan yang boleh diakses.
Pencampuran gentian bukanlah bahagian paling rumit bagi garis bukan tenunan, tetapi bahagian yang menentukan sama ada garisan selebihnya boleh berjalan pada potensi sebenar. Apabila masalah kualiti seterusnya muncul, periksa adunan terlebih dahulu. Hujung bale baris biasanya akan memberitahu anda apa yang akan dihasilkan oleh hujung penggulung.


