

Penukaran bukan tenunan ialah tempat kerja barisan pengeluaran menjadi produk sedia pelanggan. Gulungan jumbo yang ditumbuk jarum atau gumpalan terikat haba yang meninggalkan garisan utama masih perlu dicelah sehingga lebar, digulung kepada ketumpatan tertentu, dipotong mengikut saiz gulungan yang boleh diurus, dan dalam kebanyakan kes diseterika atau dipanaskan untuk menstabilkan permukaannya. Sejauh mana penukaran itu dilaksanakan menentukan berapa banyak fabrik menjadi barang yang boleh dijual, sejauh mana konsisten barang tersebut dari gulung ke gulung, dan amaun yang berakhir sebagai trim tepi atau sekerap yang ditolak.
Apakah Penukaran Bukan Tenunan?
Penukaran bukan tenunan refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
Perbezaan itu penting kerana menukar adalah tempat masalah kualiti tersembunyi menjadi kelihatan. Web dengan berat asas yang tidak sekata tidak akan berpusing secara sekata. Ketegangan yang dikawal dengan baik boleh meregangkan fabrik yang ringan dan menukar lebarnya sebelum pemotong membuat potongan. Malah penyediaan serat mempunyai pengaruh: apabila a mesin pengisar ruang besar tidak mencampur gentian secara konsisten, variasi ketumpatan mengalir ke stesen penukar. Itulah sebabnya pengurus kilang berpengalaman menganggap prestasi penukaran sebagai ukuran keseluruhan baris, bukan hanya peralatan penamat.
Penukaran terpakai pada kebanyakan keluarga fabrik yang digunakan dalam industri: tebuk jarum, terikat terma, berudara, ikatan pintal dan ditiup cair. Gulungan kebersihan memerlukan kawalan lebar yang tepat. Kain pembersih memerlukan tepi yang dipangkas bersih dan ketegasan gulungan yang konsisten. Geotekstil memerlukan toleransi yang membenarkan pemasangan medan yang boleh dipercayai.
Proses Penukaran Bukan Tenunan Langkah demi Langkah
Menukar gulungan bukan tenunan mengikut urutan yang ditetapkan, sama ada garisan dibina di sekitar belahan, gulung semula atau pemotongan helaian:
- Melepas lelah —gulungan jumbo dipasang pada dirian berehat dengan brek atau pemacu yang mengekalkan ketegangan tetap.
- Membelah —pisau berputar atau bilah potong ricih memangkas web untuk menyasarkan lebar.
- Menggulung semula —jaringan celah dililit pada teras individu dengan ketegangan dan tekanan terkawal.
- Memotong silang atau memotong kepingan —gulungan dipotong menjadi log pendek atau helaian untuk aplikasi tertentu.
- Penamat —menyeterika, tetapan haba, atau pengedap tepi meningkatkan ketekalan permukaan dan kestabilan dimensi.
- Pemeriksaan dan pembungkusan —tepi, ketumpatan gulungan dan dimensi diperiksa sebelum membungkus dan melabel.
Kesamaan batt memasuki ketuhar atau zon jarum menentukan sama ada gulungan siap mempunyai ketebalan seragam merentasi lebarnya. A penyuap bergetar bukan tenunan ialah salah satu tempat pertama yang kesamarataan ditetapkan; jika batt berbeza-beza, stesen penukar melihatnya sebagai turun naik ketegangan dan kecacatan permukaan.
Kaedah menukar biasa
| Kaedah | Output Biasa | Produk Biasa |
|---|---|---|
| Gulung belah | Gulungan siap dari 50 hingga 2,000 mm lebar | Kebersihan rolls, wipes, industrial roll goods |
| Pemotongan helaian | Lembaran bertindan atau berlipat | Lap, face masks, interlining |
| Potong mati | Komponen berbentuk | Pad kosmetik, pembalut perubatan |
| Ikatan terma atau ultrasonik | Tepi bertutup dan bahagian berlamina | Sarung pelindung, poket penapis |
Menukar Peralatan Yang Berprestasi
Peralatan penukar yang boleh dipercayai ditakrifkan oleh tiga keupayaan: kawalan ketegangan yang tepat, pemotongan bersih dan penggulungan yang boleh diulang. Kawalan ketegangan menghalang regangan jaringan ringan dan teleskop kain kempa berat. Ketepatan pemotongan menentukan sama ada gulungan benar-benar memenuhi lebar berlabelnya. Ketumpatan belitan mempengaruhi cara gulung berfungsi apabila pelanggan melepaskannya pada kelajuan tinggi.
Pada peringkat slitting, a Mesin belah HYFQ menggunakan kedudukan bilah yang tepat terhadap gulungan yang dikeraskan untuk menghasilkan tepi yang bersih dan lurus tanpa pencairan gentian atau trim compang-camping. Ini paling penting untuk produk seperti kain pembersih dan kain lap perubatan, di mana satu gentian sesat di tepi mencetuskan penolakan kualiti.
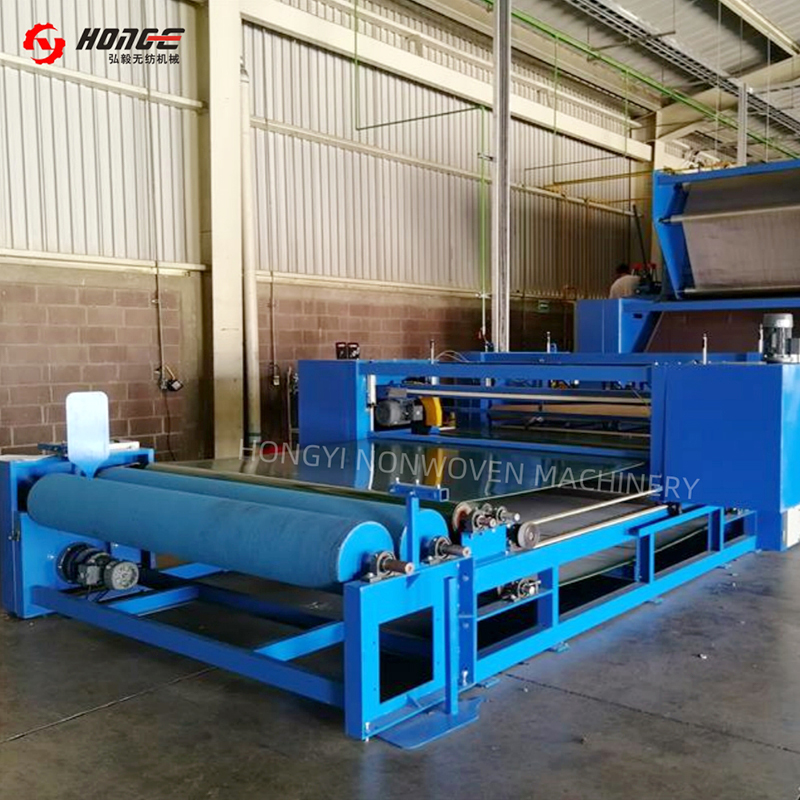 Pembekal & Borong Mesin Celah Bukan Tenunan | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. ialah pembekal & pengilang mesin pemotong bukan tenunan China. Platform bersepadu, ketepatan... Lihat Produk →
Bangunan gulung ialah separuh lagi daripada persamaan. A Penggulung dan pemotong HYSJ menguruskan profil ketegangan merentasi lejang penggulungan penuh supaya setiap gulungan siap mempunyai ketegasan seragam dari teras ke lapisan luar. Apabila panjang yang ditetapkan dicapai, mesin memotong dan memindahkan ke teras baharu tanpa menghentikan garisan, yang secara langsung mengurangkan sisa penukaran gulungan.
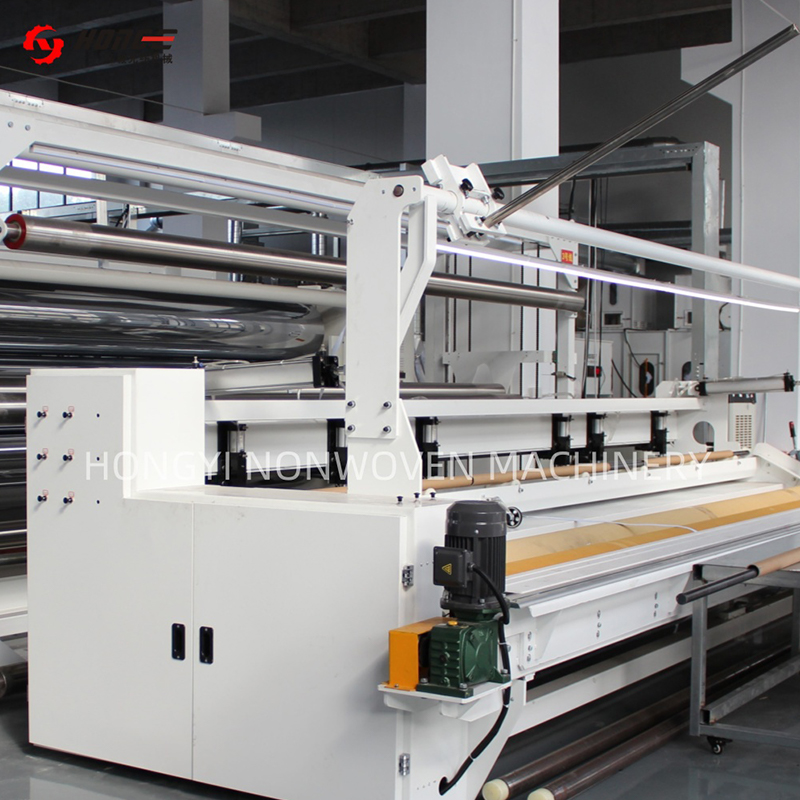 Pembekal Mesin Pembelah dan Penggulungan Fabrik Bukan Tenunan | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. ialah pembekal & pengilang mesin pemotong dan penggulungan fabrik bukan tenunan China. Lebar ≤10m,... Lihat Produk →
Gumpalan terikat terma dan rasa ditebuk jarum biasanya mendapat manfaat daripada hantaran penamat. A Mesin menyeterika fabrik bukan tenunan HYTG menggunakan haba terkawal dan tekanan permukaan untuk melicinkan gentian longgar dan menstabilkan fabrik, jadi belahan seterusnya menghasilkan kelebihan yang lebih bersih dan gulungan akhir kekal stabil dari segi dimensi dalam simpanan.
 Pembekal & pengilang Mesin Menyeterika Fabrik Bukan Tenunan | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. ialah pembekal & pengilang mesin menyeterika fabrik bukan tenunan China. 2–3 penggelek, lebar 2000–7... Lihat Produk →
Penukaran Dalam Rumah Berbanding Penukaran Sumber Luar
Bagi pengilang yang sudah mengeluarkan barangan gulungan bukan tenunan, keputusan untuk menambah atau mengembangkan penukaran dalaman biasanya bergantung kepada kawalan dan margin. Menghantar gulungan jumbo 3.2 meter ke penukar luar menambah tambang, pengendalian dan lapisan jidar kedua, dan ia menangguhkan gulungan siap daripada sampai kepada pelanggan.
Penukaran dalaman memendekkan masa petunjuk dan membenarkan pesanan lebar tersuai yang tidak menjimatkan untuk penyumberan luar. Ia juga memastikan masalah kualiti kelihatan: jika gulungan berpusing teruk, operator talian melihatnya dalam anjakan yang sama dan boleh membetulkan punca huluan. Penyumberan luar tetap wajar untuk percubaan, volum yang sangat rendah atau produk yang memerlukan keupayaan khusus yang digunakan sekali-sekala sahaja.
- Kawalan masa utama —tukar pengeluaran hari ini hari ini dan bukannya beratur di pihak ketiga.
- Pengekalan hasil —menangkap trim tepi dan sisa permulaan untuk kegunaan semula dalaman di mana talian membenarkan.
- Pesanan tersuai —menerima pesanan lebar runcit dari 50 mm ke atas tanpa merundingkan minimum penukar.
- Maklum balas yang berkualiti —menukar titik kecacatan terus kepada parameter proses huluan.
Kawalan Kualiti dan Toleransi dalam Penukaran
Kualiti penukaran diukur dalam milimeter dan gram. Toleransi lebar untuk produk kebersihan dan kain lap biasanya ±1 hingga ±2 mm. Produk felt industri biasanya berjalan pada ±3 mm. Ketumpatan gulungan dinyatakan sebagai julat ketegasan sasaran, diperiksa dengan mengukur berat gulungan, diameter dan tekanan sentuhan. Kelurusan tepi diperiksa secara visual; jam pasir atau bentuk loceng menunjukkan masalah ketegangan yang hanya akan bertambah teruk apabila gulungan itu membesar.
Sisa dalam menukar tidak pernah sifar, tetapi ia boleh dikawal. Carta di bawah menunjukkan tempat sisa itu biasanya muncul pada baris yang dikendalikan dengan baik:
Automasi mengurangkan bahagian sisa yang bergantung kepada manusia. Perubahan roll automatik, pengiraan panjang pratetap dan pelarasan ketegangan automatik mengurangkan kehilangan perubahan roll yang merupakan penyumbang kedua terbesar. Perbezaan antara penukaran roll manual 15 minit dan perubahan automatik 3 minit menambah jam produktif yang bermakna merentas syif.
Perkara yang Perlu Diperhatikan Semasa Membeli Peralatan Menukar
Membeli peralatan menukar bermula dengan memadankan mesin dengan campuran produk. Talian yang akan dijalankan kebanyakannya lap mempunyai keperluan yang berbeza daripada garisan yang menjalankan gulung geotekstil ditebuk jarum setiap hari.
- Keserasian kelajuan —barisan penukar hendaklah mengikuti barisan pengeluaran paling perlahan yang menyuapnya.
- Julat lebar —semak lebar minimum dan maksimum yang boleh digunakan, bukan hanya lebar trim maksimum.
- Kapasiti diameter gulung —pastikan dirian berehat boleh mengendalikan pemberat gulungan jumbo yang sebenarnya anda hasilkan.
- Kawalan ketegangan —cari zon ketegangan bebas dengan tindak balas pantas, kerana fabrik ringan dan berat berkelakuan berbeza.
- Tahap automasi —pemuatan teras automatik, penyambungan dan perubahan roll secara langsung mengurangkan kos buruh terbesar dalam talian.
- Tenaga dan penyelenggaraan —bandingkan kecekapan motor, selang penggantian bilah, dan akses kepada bahagian haus.
Pengalaman pembekal penting dalam menukar lebih banyak daripada segmen talian lain, kerana masalah penukaran biasanya didiagnosis merentasi sempadan antara garisan utama dan peralatan penamat. Jentera Bukan Tenunan Changshu Hongyi ialah salah satu contoh pembekal dengan lebih 20 tahun dalam mesin dan peralatan bukan tenunan yang dipasang di lebih 20 negara, termasuk Mexico, Brazil, Turki, Mesir, Bangladesh dan Vietnam. Keluasan itu membantu apabila barisan mesti ditala untuk bahan mentah, iklim dan tahap kemahiran pengendali yang berbeza.
Sebelum membuat komitmen, semak semula pembekal baru-baru ini berita industri dan rujukan kes untuk mengesahkan mereka secara aktif membina dan menyokong barisan dalam sektor produk anda, dan bukannya menjual prototaip sekali sahaja.
Soalan Lazim Mengenai Penukaran Bukan Tenunan
Adakah penukaran bukan tenunan sama seperti pembuatan bukan tenunan?
Tidak. Pembuatan menghasilkan fabrik itu sendiri melalui pembentukan web dan ikatan; menukarkan gulung yang dikeluarkan kepada produk bersaiz, luka, potong atau siap. Pembuatan menentukan sifat fabrik, manakala penukaran menentukan format produk dan kebolehgunaan.
Apakah toleransi lebar yang realistik untuk gulung bukan tenunan celah?
Untuk produk kebersihan dan kain lap, toleransi lebar ±1 hingga ±2 mm adalah tipikal. Untuk kain felt dan geotekstil industri yang lebih berat, ±3 mm adalah lebih biasa. Toleransi bergantung pada berat kain, kualiti tepi dan kestabilan ketegangan yang tidak bergulung.
Bolehkah satu talian penukar mengendalikan jenis bukan tenunan yang berbeza?
Ya, dalam had. Garisan celah biasanya boleh memproses fabrik yang ditebuk jarum, diikat terma dan berudara apabila jenis bilah, tetapan ketegangan dan parameter penggulungan boleh dilaraskan. Jaring yang ditiup cair yang sangat ringan dan kain pejal yang berat mungkin memerlukan sistem pisau atau permukaan penggelek penggulungan yang berbeza.
Apakah kos tersembunyi terbesar dalam menukar?
Masa hentikan perubahan gulung dan gulung yang ditolak semasa permulaan ialah dua kos yang paling dipandang rendah. Kedua-duanya dikurangkan secara langsung dengan penukaran gulungan automatik dan kawalan ketegangan yang boleh diulang, itulah sebabnya ciri tersebut membayar sendiri dengan cepat pada baris dengan perubahan produk yang kerap.


