

Letakkan helaian spunbond yang ringan dari beg beli-belah di sebelah geotekstil yang ditebuk jarum tebal dan anda sedang melihat dua keluarga fabrik bukan tenunan yang sama sekali berbeza, walaupun kedua-duanya tidak mengandungi satu benang tenunan. Perbezaan teras boleh dinyatakan dalam satu ayat: fabrik spunbond diperbuat daripada filamen berterusan yang tersemperit daripada polimer cair dan diikat oleh haba, manakala fabrik yang ditebuk jarum diperbuat daripada gentian kop pendek yang dikardkan ke dalam web dan dijerat secara mekanikal oleh jarum berduri. Segala-galanya yang praktikal mengikuti daripada perbezaan tunggal itu: julat berat yang boleh dicapai, profil kekuatan, keliangan, pilihan bahan mentah, tahap pelaburan dan, akhirnya, produk akhir yang boleh digunakan oleh setiap fabrik. Panduan ini menelusuri kedua-dua proses, membandingkan sifat bersebelahan dan ditutup dengan senarai semak pembelian yang boleh anda gunakan sebelum membuat komitmen kepada mana-mana teknologi.
Dua Proses, Dua Logik: Filamen vs Gentian Staple
Proses spunbond: polimer kepada fabrik dalam satu baris
Pengeluaran Spunbond bermula dengan pelet polimer, paling biasa polipropilena (PP) atau poliester (PET). Pelet dicairkan dan diekstrusi melalui spinneret dengan beratus-ratus lubang kecil, membentuk filamen berterusan. Filamen ini diregangkan oleh udara berkelajuan tinggi untuk mengorientasikan rantai polimer - langkah yang memberikan spunbond kekuatan tegangan yang baik untuk beratnya - dan kemudian didepositkan secara rawak pada tali pinggang yang bergerak. Jaring diikat serta-merta, biasanya oleh penggelek kalender panas yang mengimpal silangan filamen ke dalam titik ikatan kecil, itulah sebabnya permukaan ikatan pintal menunjukkan corak titik yang tetap. Oleh kerana putaran, pembentukan web dan ikatan berlaku pada satu talian bersepadu pada kelajuan tinggi, spunbond sangat cekap untuk fabrik ringan, biasanya dari kira-kira 10 hingga 200 gsm.
Proses menumbuk jarum: carding, cross lapping dan jarum berduri
Fabrik yang ditebuk jarum mengambil laluan yang bertentangan: ia bermula daripada bal gentian ruji - gentian potong pendek seperti poliester dan polipropilena, serta gentian semula jadi atau kitar semula seperti bulu dan jut. Bal itu mula-mula dibuka dan dicampur dalam a mesin pengadun gentian , kerana campuran gentian sekata ialah yang memastikan sifat web akhir konsisten. Campuran itu dikardkan ke dalam web ringan, yang kemudiannya dilipat silang - dilipat lapisan demi lapisan - untuk membina berat dan loteng sebelum diikat.
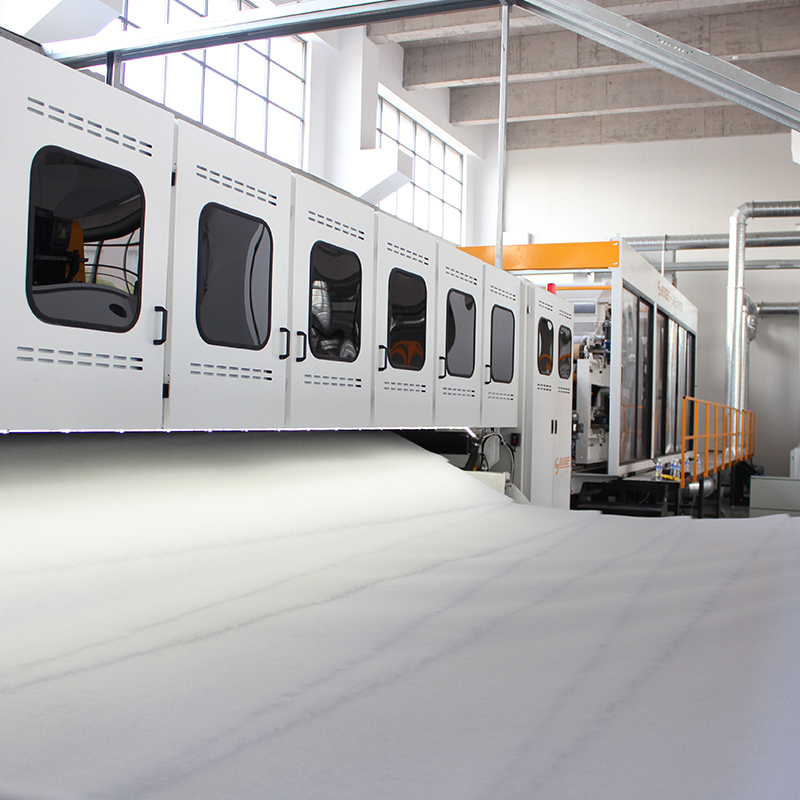 HYPW Cross Lapper untuk Bangunan Batt Gentian Seragam Sebelum menumbuk jarum, sarang berkard mesti dilipat menjadi beberapa lapisan untuk mencapai berat dan loteng yang diperlukan. Lapper silang ini melipat web secara sekata dengan kawalan servo dan langsir anti-statik, memberikan kelelawar yang seragam dan licin sedia untuk diikat. Lihat Produk →
Langkah ikatan inilah yang memberikan nama kepada kain itu. Alat tenun jarum memacu beribu-ribu jarum berduri masuk dan keluar dari web; duri menangkap gentian dan menariknya melalui lapisan, secara mekanikal saling mengunci struktur tanpa gam atau haba. Ketebalan, ketumpatan dan kekuatan boleh ditala melalui ketumpatan jarum, kedalaman penembusan dan campuran gentian.
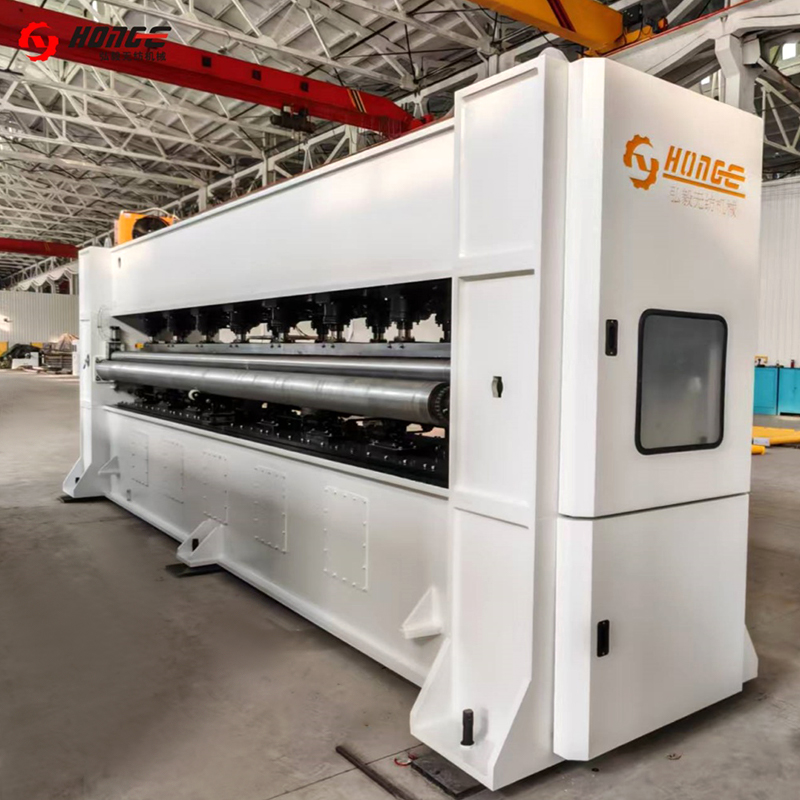 Mesin Penebuk Jarum HYZC untuk Ikatan Fabrik Ini adalah mesin yang secara mekanikal menyatukan web berlapis dengan jarum berduri, tidak memerlukan gam atau haba. Dengan lebar kerja sehingga 8500mm dan ketumpatan dan lejang jarum boleh laras, ia mengawal ketebalan, ketumpatan dan kekuatan. Lihat Produk →
Selepas menjahit, banyak pengeluar menambah tetapan haba, menyeterika atau kalendar untuk menstabilkan dimensi dan melicinkan permukaan, kemudian angin dan belah kain sehingga lebar.
Perbandingan Harta Sepintas lalu
Kerana satu fabrik diikat dengan meleburkan filamen dan satu lagi dengan menyelitkan gentian ruji, profil komersialnya hampir tidak bertindih. Jadual di bawah meringkaskan perbezaan yang paling kerap perlu dibandingkan oleh pembeli.
| Harta benda | Spunbond bukan tenunan | Jarum ditumbuk bukan tenunan |
|---|---|---|
| Bentuk serat | Filamen berterusan | Gentian ruji pendek |
| Kaedah ikatan | Termal: penggelek kalender panas mengimpal silangan filamen | Mekanikal: jarum berduri saling mengunci gentian |
| Berat asas biasa | Kira-kira 10-200 gsm | Kira-kira 80-1500 gsm |
| Ketebalan dan loteng | Nipis, rata, padat | Tebal, tinggi, boleh mampat |
| Pandangan permukaan | Lancar, dengan mata ikatan biasa | Kabur, terasa seperti |
| Keliangan | Rendah hingga sederhana | tinggi |
| Bahan mentah | Polimer boleh berputar sahaja (PP, PET) | PET, PP, adunan, gentian semula jadi dan kitar semula |
| Kelajuan talian | Sangat tinggi | Sederhana |
| Kegunaan akhir biasa | Kebersihan, perubatan, beg, penutup pertanian | Geotekstil, automotif, permaidani, penapisan, gumpalan |
Julat berat menerangkan sebahagian besar pembahagian. Garis spunbond dioptimumkan untuk barangan kepingan nipis dan seragam; menolaknya ke berat berat menjadi tidak ekonomik kerana output dalam meter persegi runtuh. Sebaliknya, garisan yang ditumbuk jarum, bersisik kepada fabrik berat dengan mudah - anda hanya menambah lapisan web dengan penyelak silang dan meningkatkan penembusan jarum - itulah sebabnya ia mendominasi setiap aplikasi di atas kira-kira 200 gsm.
Di mana Setiap Kain Menang
Wilayah Spunbond: ringan, cepat, volum tinggi
Spunbond ialah pilihan lalai di mana-mana fabrik digunakan oleh meter persegi dalam jumlah yang besar dan pada berat yang rendah: produk kebersihan seperti cadar belakang lampin, gaun dan pembungkusan perubatan, beg beli-belah boleh guna semula, penutup tanaman dan lapisan sandaran atau pelapik untuk perabot dan lantai. Filamen berterusannya memberikan kekuatan tegangan yang boleh dipercayai walaupun pada 15-30 gsm, dan talian yang pantas dan bersepadu sepenuhnya mengekalkan kos unit yang rendah. Apa yang spunbond tidak berfungsi dengan baik adalah pukal: ia tidak boleh menghasilkan struktur yang tebal, tinggi dan boleh mampat dari segi ekonomi.
Wilayah yang ditumbuk jarum: tebal, berliang, gentian fleksibel
Fabrik yang ditebuk jarum menang di mana-mana ketebalan, kebolehtelapan dan fleksibiliti bahan mentah lebih penting daripada kelajuan. Contoh biasa termasuk geotekstil untuk kerja jalan, kereta api dan saliran, bahagian dalaman automotif seperti pelapik batang, pad bawah permaidani dan panel penebat, permaidani terasa jarum, media penapis habuk, gumpalan dan pelapik, dan tapak untuk kulit sintetik. Kelebihan selanjutnya ialah proses menerima gentian yang tidak dapat dikendalikan oleh spinneret - gentian kasar, semula jadi, kitar semula atau campuran - yang mengurangkan kos bahan dan menyokong sasaran kandungan kitar semula. Carta di bawah memberikan gambaran ilustrasi tentang cara output yang ditebuk jarum biasanya diedarkan ke seluruh kegunaan akhir.
- Geotekstil & sivil: 30%
- Bahagian dalaman automotif: 25%
- Permaidani & lantai: 20%
- Penapisan: 15%
- Peralatan tempat tidur & perabot: 10%
Kos, Kepantasan dan Risiko Perolehan
Dari perspektif pembeli peralatan, kedua-dua teknologi terletak pada hujung yang bertentangan dengan skala pelaburan. Talian spunbond ialah sistem tunggal, kompleks, berkapasiti tinggi: kos modal yang tinggi, penggunaan tenaga yang tinggi untuk penyemperitan dan bayaran hanya pada jumlah fabrik ringan yang besar. Tetingkap produknya sempit - anda boleh mengalihkan berat asas dalam satu jalur, tetapi anda tidak boleh menukar garis spunbond menjadi pengeluar rasa tebal.
Garisan tebuk jarum adalah modular dan lebih mudah untuk berkembang dalam beberapa langkah: membuka dan mengadun, kad, menyilang silang, menjahit, kemudian peralatan kemasan seperti ketuhar dan mesin menyeterika apabila produk anda matang. Kos kemasukan adalah lebih rendah, kelajuan talian adalah sederhana, dan kos berulang utama adalah jarum, yang haus dan kadang-kadang pecah, dan kualiti penyediaan gentian. Suapan yang tidak sekata muncul secara langsung sebagai berat web yang tidak sekata, jadi komponen seperti a penyuap bergetar bukan tenunan bukan tambahan pilihan tetapi jaminan kualiti.
Peraturan praktikal adalah mudah. Jika produk sasaran anda ialah kain pakai buang atau ringan tahan lasak di bawah kira-kira 100 gsm, spunbond ialah laluan yang cekap. Jika ia adalah produk yang tahan lama, tebal atau tinggi melebihi 150 gsm - atau anda ingin menggunakan gentian kitar semula dan semulajadi - tebukan jarum adalah pilihan yang praktikal. Untuk kilang yang membina kapasiti gentian ruji di sekeliling geotekstil, kain kebal automotif atau permaidani terasa jarum, barisan pengeluaran kain tebukan jarum yang lengkap mengikat keseluruhan rantai bersama-sama daripada pembuka bale kepada penggulung.
 Barisan Pengeluaran Felt Penebuk Jarum HYL Bagi pengeluar yang menyasarkan fabrik tahan lasak berat seperti geotekstil dan felt automotif, barisan lengkap ini bermula daripada penyediaan gentian melalui penebuk jarum hingga kain felt siap, dengan lebar hingga 9000mm dan berat dari 100 hingga 1200 gsm. Lihat Produk →
Senarai Semak Enam Perkara Sebelum Anda Memutuskan
- Berat asas sasaran: di bawah 100 mata gsm kepada spunbond; lebih 150 mata gsm untuk tebukan jarum; di antara, menilai kedua-duanya.
- Hayat produk: sekali guna memihak kepada kelajuan spunbond; produk tahan lama dan menanggung beban memihak kepada ikatan mekanikal.
- Bekalan gentian: jika anda bercadang untuk menggunakan gentian kitar semula, kasar atau asli, tebukan jarum adalah satu-satunya pilihan daripada kedua-duanya.
- Ketebalan dan kebolehtelapan: penapis, geotekstil dan padding memerlukan loteng hanya tebukan jarum yang disediakan.
- Kelantangan dan belanjawan: fabrik ringan volum tinggi membenarkan capex spunbond; garisan tebuk jarum modular sesuai dengan pelaburan berperingkat.
- Fleksibiliti: tebukan jarum membolehkan anda menukar adunan gentian, berat dan ketumpatan pada satu baris - berharga jika campuran produk anda masih berkembang.
Soalan Lazim
Adakah ikatan spun lebih kuat daripada bukan tenunan yang ditebuk jarum?
Tidak secara automatik. Setiap gram bahan pada berat ringan, filamen berterusan spunbond memberikan kekuatan tegangan yang sangat baik, itulah sebabnya 20 gsm spunbond berfungsi sebagai pembungkusan. Pada pemberat berat, fabrik yang ditebuk jarum menawarkan pukal yang lebih tinggi, rintangan koyakan dan pemanjangan, kerana gentian ruji yang saling terkunci meregang dan mengorientasikan semula di bawah beban dan bukannya bergantung pada titik kimpalan tetap.
Bolehkah garis tebuk jarum menjalankan gentian kitar semula?
Ya, dan ini adalah salah satu hujah ekonomi yang paling kuat. Koji PET atau PP yang dikitar semula, potongan pengeluaran dibuka semula pada pembuka trim tepi, dan gentian asli kasar semua jarum dengan baik, dengan syarat pembukaan, pengadunan dan penyusuan memastikan campuran seragam.
Mengapa fabrik yang ditebuk jarum lebih tebal pada berat yang sama?
Jarum meninggalkan gentian berdiri di atas satah fabrik, mewujudkan struktur tiga dimensi, berliang. Ikatan kalender dalam spunbond meratakan web, jadi gram yang sama bagi setiap meter persegi menghasilkan helaian yang lebih nipis dan padat.
Adakah kedua-dua proses itu pernah berakhir dalam produk yang sama?
Kadang-kadang. Barangan tahan lasak sederhana berat boleh dibuat sama ada cara, dan sesetengah produk menggabungkannya - contohnya, teras yang ditumbuk jarum untuk loteng dengan lapisan permukaan terikat untuk kelicinan. Tetapi untuk kebanyakan spesifikasi, sasaran berat dan loteng jelas menunjukkan satu proses.
Ringkasnya, ikatan spunbon dan bukan tenunan jarum bukan pesaing melainkan pelengkap dibahagikan dengan berat dan struktur: pilih ikatan spunbon untuk helaian yang ringan, seragam, volum tinggi, dan penebuk jarum untuk kain flanel yang tebal, berliang, gentian fleksibel. Jika pelan hala tuju anda condong ke arah keluarga kedua, rangkaian peralatan - membuka, mengadun, kad, menyilang silang, menjahit dan kemasan - adalah modular, jadi anda boleh membinanya satu langkah pada satu masa apabila pasaran anda berkembang.


